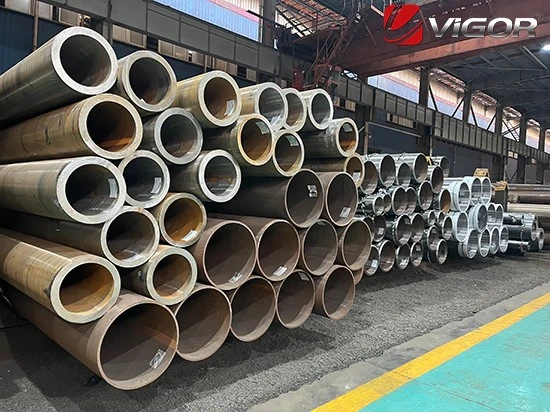
Nahtloses Gehäuse und ERW -Gehäuse (elektrischer Widerstand) sind zwei häufige Arten von Erdölhülsen. Nahtloses Gehäuse ist ein Gehäuse aus nahtloser Stahlrohr. Nahtloses Stahlrohr bezieht sich auf Stahlrohre, die mit vier Methoden hergestellt wurden: heißes Rollen, kaltes Rollen, heiße Zeichnung und kalte Zeichnung. Die Rohrkörper selbst hat keine Schweißnähte. Das ERW -Gehäuse ist ein Gehäuse aus elektrischem geschweißtem Rohr als Rohstoff. ERW (Stahlrohr) bezieht sich auf ein gerade Nahtschweißrohr, das durch Hochfrequenzwiderstandsschweißverfahren hergestellt wird. Die Rohstoffstahlplatte (Spule) des EG-geschweißten Rohrs ist mit TMCP (Thermomechanischer Steuerungsprozess) geringer Kohlenstoff-Mikro-Alloy-Stahl. Heute werden wir hauptsächlich unter dem Unterschied zwischen Nahthülle und EG -Gehäuse erklären.
1. Toleranz im Außendurchmesser
Nahtloses Stahlrohr: Mit einem heißen Rollformprozess wird die Größe bei etwa 8000 ° C abgeschlossen. Die Rohstoffzusammensetzung, die Kühlbedingungen und der Kühlzustand der Rolle haben einen großen Einfluss auf den äußeren Durchmesser. Daher ist es schwierig, den äußeren Durchmesser genau zu kontrollieren, und der Schwankungsbereich ist groß.
ERW-Stahlrohr: Kaltgeformt, mit einer Größenreduktion von 0. 6%. Die Prozesstemperatur ist bei normaler Temperatur im Wesentlichen konstant, so dass der äußere Durchmesser genau kontrolliert wird und der Schwankungsbereich klein ist, was für die Beseitigung schwarzer Lederschnallen vorteilhaft ist.
2. Toleranz der Wandstärke
Nahtloses Stahlrohr: Erzeugt durch perforiertes runder Stahl, mit großen Wandstärkenabweichungen. Das anschließende heiße Rollen kann die ungleiche Wandstärke teilweise beseitigen, aber die fortschrittlichsten Einheiten können sie nur innerhalb von ± 5 ~ 10%t kontrollieren.
ERW-Stahlrohr: Die heiß-rollte Spule wird als Rohstoff verwendet, und die moderne Toleranz der Heißrollendicke kann innerhalb von 0. 05mm gesteuert werden.
3. Aussehen
Die Außenoberflächendefekte der für nahtlosen Stahlrohre verwendeten Rohre können nicht durch den heißen Rolling -Prozess beseitigt werden, und die Defekte können erst nach Abschluss des Fertigprodukts gemahlen werden. Der nach der Perforation links liegende Spiralweg kann während des Wandreduzierungsprozesses nur teilweise beseitigt werden.
ERW-Stahlrohre verwenden heißen Rollspulen als Rohstoffe. Die Oberflächenqualität der Spule ist die Oberflächenqualität des ERW -Stahlrohrs. Die Oberflächenqualität von heißen gerollten Spulen ist leicht zu kontrollieren und von hoher Qualität. Daher ist die Oberflächenqualität von ERW -Stahlrohren viel besser als nahtlose Stahlrohre.
4. Ovalität
Nahtloses Stahlrohr: Mit einem heißen Rollformprozess. Die Rohstoffzusammensetzung, die Kühlbedingungen und der Kühlzustand der Rollen des Stahlrohrs haben einen großen Einfluss auf den äußeren Durchmesser. Daher ist eine genaue Kontrolle des äußeren Durchmessers schwierig und der Schwankungsbereich groß.
ERW -Stahlrohr: Es wird durch kaltes Biegen gebildet, so dass der äußere Durchmesser genau gesteuert und der Schwankungsbereich klein ist.
5. Zugtest
Die Zugdauer von Zugdelikten für nahtlose Stahlrohre und EG -Stahlrohre erfüllen beide API -Standards, aber die Festigkeit nahtloser Stahlrohre liegt im Allgemeinen an der Obergrenze und die Plastizität liegt an der unteren Grenze. Im Gegensatz dazu liegt der Festigkeitsindex des ERW -Stahlrohrs im besten Zustand und der Plastizitätsindex ist 33,3% höher als der Standard. Der Grund dafür ist, dass die Leistung von heißen Spulen, dem Rohstoff von ERW-Stahlrohren, durch Mikro-Alloying-Schmelzen, Raffinierung außerhalb des Schusss, kontrolliertes Abkühlen und kontrolliertes Rollen garantiert wird. Nahlose Stahlrohre stützen sich hauptsächlich auf den zunehmenden Kohlenstoffgehalt, was es schwierig macht, Festigkeit und Plastizität zu gewährleisten. Angemessene Kombination.
6. Härte
Der Rohstoff der ERW-Stahlrohre, die heißgeschwollte Spule, hat während des Rollprozesses eine extrem hohe Präzision, die die gleichmäßige Leistung jedes Teils der Spule gewährleisten kann.
7. Korngröße
ERW Stahlrohr-Hot-Rollted-Spulenrohstoff verwendet eine breite und dicke kontinuierliche Guss-Bühne, mit einer dicken feinkörnigen Oberflächenverfestigung, kein Säulenkornbereich, Schrumpfhöhlen und Poren, kleine Zusammensetzungsabweichung und Kompaktstruktur; Steuern Sie im anschließenden Rolling -Prozess die Anwendung der kaltgesteuerten Rolling -Technologie weiter, um die Korngröße der Rohstoffe zu erhalten.
8. Antikollaps-Test
ERW -Stahlrohr ist auf die Eigenschaften seiner Rohstoffe und der Rohrherstellung zurückzuführen. Seine Wandstärke und Ovalität sind weitaus besser als die von nahtlosen Stahlrohren, was der Hauptgrund ist, warum sein Kollapswiderstand höher ist als der von nahtlosen Stahlrohren.
9. Impact -Test
Da die Aufprallzählung des Grundmaterials von ERW -Stahlrohren um ein Vielfaches von nahtlosen Stahlrohren beträgt, ist die Aufprallzählung der Schweißnaht der Schlüssel zu ERW -Stahlrohren. Durch die Steuerung des Verunreinigungsgehalts von Rohstoffen, der Höhe und Richtung der Slitting -Grat, der Form der Form der Form, des Schweißwinkels, der Schweißgeschwindigkeit, der Heizleistung und der Frequenz, der Schweißtrusionsmenge, der Mittelfrequenz -Rückzugstemperatur und der Tiefe der Luftkühlung und anderen Verfahrensparametern, dass die Wirkung des Aufpralls des Schweißs mehr als 60% der Grundmetall erreicht. Wenn weiter optimiert, kann die Energie der Schweißwirkung in der Nähe der des Grundmaterials liegen und eine nahtlose Leistung erzielen.
10. Explosionstest
Die Burst -Testleistung von ERW -Stahlrohren ist viel höher als die Standardanforderungen, hauptsächlich aufgrund der hohen Gleichmäßigkeit der Wandstärke und des gleichmäßigen Außendurchmessers von ERW -Stahlrohren.
11. Geradheit
Nahe Stahlrohre werden in einem plastischen Zustand gebildet, und es ist schwierig, die Geradheit des Rohrendends mit einem einzigen Lineal zu steuern (kontinuierliches Rollen erfordert 3 bis 4 Lineal).
ERW-Stahlrohre sind kaltbearbeitete Stahlrohre, die online in einem Zustand reduziert werden. Darüber hinaus sind es unendliche Zeiten, also ist die Geradheit besser.
12. Stahlkonsum für 10, 000 Meter Gehäuse
ERW -Stahlrohre haben eine gleichmäßige Wandstärke und vernachlässigbare Wandstärke. Die Kontrollgenauigkeitsgrenze der Nahtstahlrohr -Rohrwanddicke beträgt ± 5%t, was im Allgemeinen bei ± 5-10%t kontrolliert wird. Um sicherzustellen, dass die minimale Wandstärke die Standardanforderungen und die Leistung erfüllen kann, besteht die einzige Lösung darin, die Wandstärke angemessen zu erhöhen. Daher sind in den Gehäusen der gleichen Spezifikationen und des gleichen Gewichts die Stahlrohre 5-10% länger als nahtlose Stahlrohre oder sogar mehr, wodurch der Stahlverbrauch für 10, 000- -Meter -Hüllen durch 5-10%, verringert werden. Selbst zum gleichen Preis speichert das ERW -Gehäuse den Benutzern praktisch 5-10% der Kaufkosten.
Als professioneller Hersteller und Exporteur von nahtlosen Gehäusen und EG -Gehäusen hat das Vigor -Team strenge Produktions- und Inspektionsstandards für jedes Modell festgelegt, die Qualität streng kontrolliert und alle Qualitätsprobleme als grundlegendsten Standard abgelehnt. Gleichzeitig werden unsere Projektmanagementmitglieder nach unterschiedlichen Kundenanforderungen den gesamten Produktprozess aufzeichnen und unseren Kunden in Echtzeit ein Feedback geben, um sicherzustellen, dass Kunden den Produktions- und Transportprozess des Produkts kontrollieren können. Es liegt auch an den strengen Projektmanagementverfahren, dass Vigor nie Probleme mit der Lieferung seiner Produkte hatte. Das Projektmanagement von Vigor erhielt auch eine schriftliche Bestätigung vom Kunden, und unser Team ist stolz darauf, einen so großartigen Kollegen zu haben. Wenn Sie Unterstützung vom Vigor -Team erhalten möchten, setzen Sie sich bitte mit uns in Verbindung und wir bieten Ihnen den bestmöglichen Service.
Für weitere Informationen können Sie in unsere Mailbox schreibeninfo@vigorpetroleum.com & mail@vigorpetroleum.com